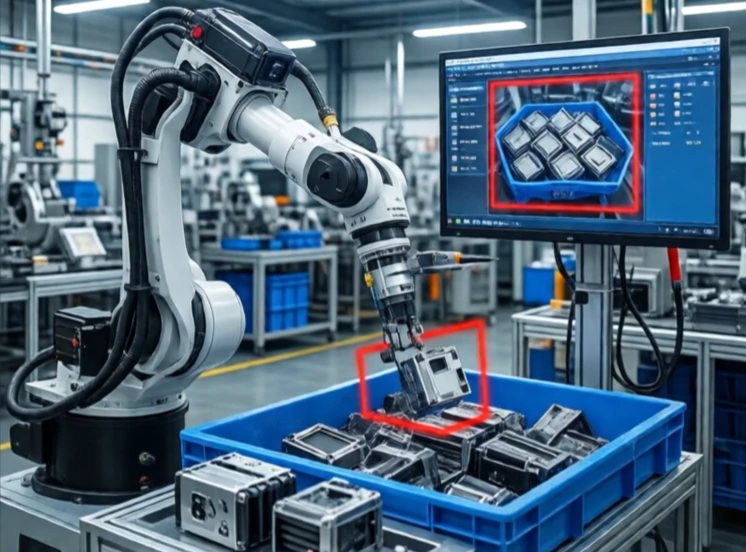
Maskinseende låter maskiner inspektera och analysera bilder. En kamera fångar en scen. Programvara extraherar information: är delen defekt? Är etiketten justerad? Är svetsen klar? Maskinen fattar ett beslut och utlöser en åtgärd, vanligtvis acceptera eller avvisa.
Fabriksautomation drev området framåt. På 1980-talet använde maskinseendesystem analoga kameror och specialanpassad hårdvara. De var dyra och ömtåliga. Idag matar GigE Vision och USB3-kameror bilder till industriella datorer som kör djupinlärningsmodeller. Ett enda system kan inspektera hundratals delar per minut med en noggrannhet som överträffar mänskliga inspektörer.
Maskinvisionsapplikationer
- Feldetektering på produktionslinjer.
- Dimensionsmätning och uppmätning.
- Streckkods- och OCR-läsning.
- Robotstyrning och behållareplockning.
- Monteringsverifiering och närvaro-/frånvarokontroller.
Det svåraste är belysningen. En bra bild gör programvarans jobb enkelt. En dålig bild gör det omöjligt. Maskinseendeingenjörer lägger mer tid på belysning än på algoritmer. Bakgrundsbelysning skapar silhuetter. Ringljus minskar skuggor. Kupolbelysning sprider reflektioner. Strukturerat ljus ger djup. När bilden är ren kan djupinlärningsmodeller klassificera defekter eller segmentera objekt med hög noggrannhet. Maskinseende handlar inte om att se som en människa. Det handlar om att se det som är viktigt för uppgiften, konsekvent, snabbt och utan trötthet.
Comments
No comments yet. Be the first to share a thought.
Leave a comment