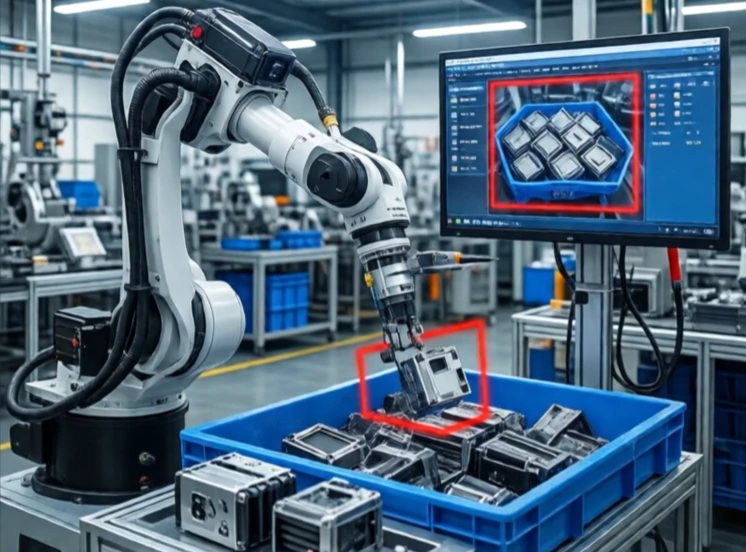
La vision industrielle permet aux machines d'inspecter et d'analyser des images. Une caméra capture une scène. Un logiciel extrait les informations : la pièce est-elle défectueuse ? L'étiquette est-elle alignée ? La soudure est-elle terminée ? La machine prend une décision et déclenche une action, généralement l'acceptation ou le rejet.
L'automatisation industrielle a été le moteur de cette évolution. Dans les années 1980, les systèmes de vision industrielle utilisaient des caméras analogiques et du matériel spécifique. Ils étaient coûteux et fragiles. Aujourd'hui, les caméras GigE Vision et USB3 transmettent des images à des PC industriels exécutant des modèles d'apprentissage profond. Un seul système peut inspecter des centaines de pièces par minute avec une précision supérieure à celle des inspecteurs humains.
applications de vision industrielle
- Détection des défauts sur les lignes de production.
- Mesure et contrôle dimensionnels.
- Lecture de codes-barres et reconnaissance optique de caractères (OCR).
- Guidage robotisé et prélèvement en bacs.
- Vérification de l'assemblage et contrôles de présence/absence.
Le plus difficile, c'est l'éclairage. Une bonne image facilite le travail du logiciel, une mauvaise le rend impossible. Les ingénieurs en vision industrielle consacrent plus de temps à l'éclairage qu'aux algorithmes. Les rétroéclairages créent des silhouettes, les éclairages annulaires atténuent les ombres, les dômes diffusent les reflets et la lumière structurée ajoute de la profondeur. Une fois l'image nette, les modèles d'apprentissage profond peuvent classifier les défauts ou segmenter les objets avec une grande précision. La vision industrielle ne consiste pas à voir comme un humain, mais à voir ce qui est essentiel à la tâche, de manière constante, rapide et sans fatigue.
Comments
No comments yet. Be the first to share a thought.
Leave a comment