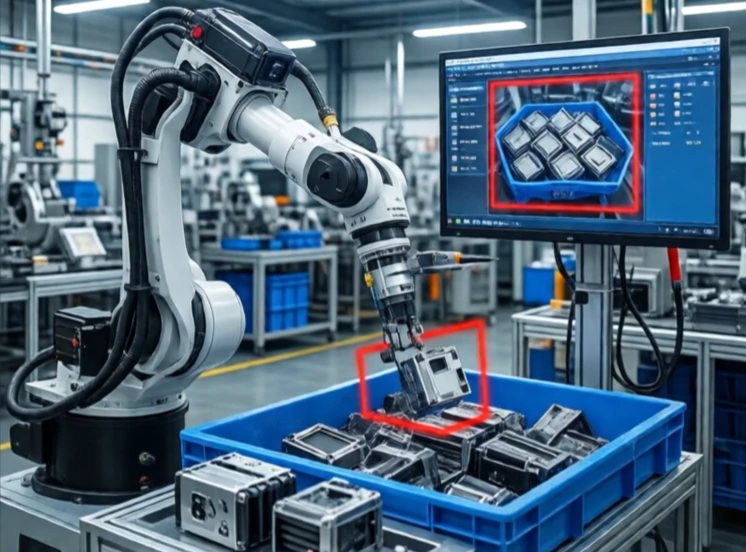
La visión artificial permite a las máquinas inspeccionar y analizar imágenes. Una cámara captura la escena. El software extrae la información: ¿la pieza es defectuosa? ¿La etiqueta está alineada? ¿La soldadura está completa? La máquina toma una decisión y activa una acción, generalmente aceptar o rechazar.
La automatización industrial impulsó el sector. En la década de 1980, los sistemas de visión artificial utilizaban cámaras analógicas y hardware personalizado. Eran costosos y frágiles. Hoy en día, las cámaras GigE Vision y USB3 envían imágenes a ordenadores industriales que ejecutan modelos de aprendizaje profundo. Un solo sistema puede inspeccionar cientos de piezas por minuto con una precisión que supera la de los inspectores humanos.
Aplicaciones de visión artificial
- Detección de defectos en las líneas de producción.
- Medición y calibración dimensional.
- Lectura de códigos de barras y OCR.
- Guiado robótico y selección de contenedores.
- Verificación del montaje y control de presencia/ausencia.
La parte más difícil es la iluminación. Una buena imagen facilita el trabajo del software; una mala, lo imposibilita. Los ingenieros de visión artificial dedican más tiempo a la iluminación que a los algoritmos. La retroiluminación crea siluetas; las luces anulares reducen las sombras; las luces de cúpula difuminan los reflejos; y la luz estructurada añade profundidad. Una vez que la imagen está limpia, los modelos de aprendizaje profundo pueden clasificar defectos o segmentar objetos con gran precisión. La visión artificial no consiste en ver como un humano, sino en ver lo que importa para la tarea, de forma consistente, rápida y sin fatiga.
Comments
No comments yet. Be the first to share a thought.
Leave a comment