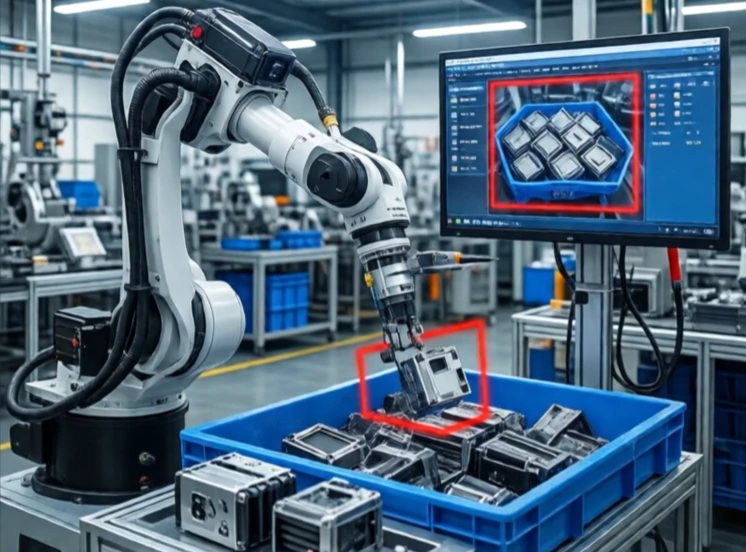
Systemy wizyjne umożliwiają maszynom inspekcję i analizę obrazów. Kamera rejestruje obraz. Oprogramowanie wyodrębnia informacje: czy część jest wadliwa? Czy etykieta jest wyrównana? Czy spaw jest kompletny? Maszyna podejmuje decyzję i uruchamia działanie, zazwyczaj akceptację lub odrzucenie.
Automatyzacja fabryk napędzała tę dziedzinę. W latach 80. systemy wizyjne wykorzystywały kamery analogowe i sprzęt dedykowany. Były one drogie i delikatne. Obecnie kamery GigE Vision i USB3 przesyłają obrazy do komputerów przemysłowych z modelami głębokiego uczenia. Pojedynczy system może kontrolować setki części na minutę z dokładnością przewyższającą dokładność inspektorów.
Zastosowania wizji maszynowej
- Wykrywanie wad na liniach produkcyjnych.
- Pomiary wymiarowe i sprawdzanie.
- Odczyt kodów kreskowych i OCR.
- Sterowanie robotem i pobieranie pojemników.
- Weryfikacja montażu oraz kontrola obecności/nieobecności.
Najtrudniejszą częścią jest oświetlenie. Dobry obraz ułatwia pracę oprogramowania. Zły obraz ją uniemożliwia. Inżynierowie systemów wizyjnych poświęcają więcej czasu oświetleniu niż algorytmom. Podświetlenia tworzą sylwetki. Oświetlenie pierścieniowe redukuje cienie. Oświetlenie kopułkowe rozprasza odbicia. Światło strukturalne dodaje głębi. Gdy obraz jest czysty, modele głębokiego uczenia mogą klasyfikować defekty lub segmentować obiekty z dużą dokładnością. Wizja maszynowa nie polega na widzeniu jak człowiek. Chodzi o dostrzeganie tego, co istotne dla zadania, konsekwentnie, szybko i bez zmęczenia.
Comments
No comments yet. Be the first to share a thought.
Leave a comment