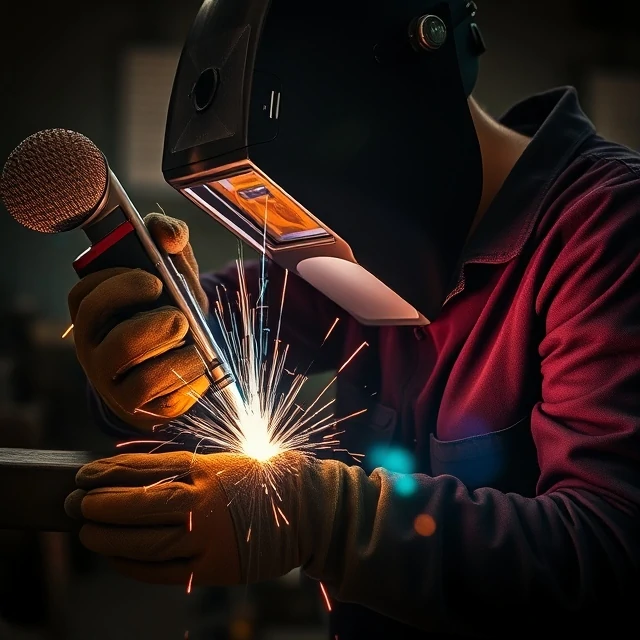
Kaynak, metal parçaları erime noktasına kadar ısıtarak ve kaynaşmalarına izin vererek birleştirir. Bazen dolgu metali eklenir. Bazen parçalar kendiliğinden erir. Sonuç, çevredeki metal kadar güçlü veya daha güçlü bir bağlantıdır. Kaynak ve lehimleme arasındaki fark budur. Lehimlemede daha düşük sıcaklıkta eriyen bir dolgu kullanılır. Ana metal asla erimez. Kaynakta ise ana metal kendiliğinden erir.
Yaygın kaynak yöntemleri arasında MIG, TIG, elektrot ve oksijen-asetilen bulunur. MIG kaynağında, bir kaynak tabancası aracılığıyla sürekli bir tel elektrot beslenir. Hızlıdır ve öğrenmesi nispeten kolaydır. TIG kaynağında tungsten elektrot ve ayrı bir dolgu çubuğu kullanılır. Daha yavaştır ve daha fazla beceri gerektirir, ancak ince metallerde temiz ve hassas kaynaklar üretir. Elektrot kaynağında, kaynak yaparken yanıp yok olan, akı kaplı bir elektrot kullanılır. Açık havada ve kirli metallerde çalışır. Oksijen-asetilen kaynağında ise gaz alevi ve dolgu çubuğu kullanılır, genellikle ince sac levhalar ve bisiklet çerçeveleri için tercih edilir.
Güvenlik esasları
- Uygun gölgeli lense sahip kaynak kaskı
- Deri eldivenler, ceket ve önlük
- Havalandırma veya duman tahliyesi
- Yangın söndürücü yakında
- Bölgeden yanıcı maddeleri uzaklaştırın.
Kaynak gözü veya kaynakçı flaşı olarak da adlandırılan bu durum, gözde kum varmış gibi bir his verir ve saatlerce ağrıya neden olur. Koruyucu ekipman olmadan kaynak arkına bakmaktan kaynaklanır. Asla kask takmadan kaynak arkına bakmayın.
Comments
No comments yet. Be the first to share a thought.
Leave a comment